

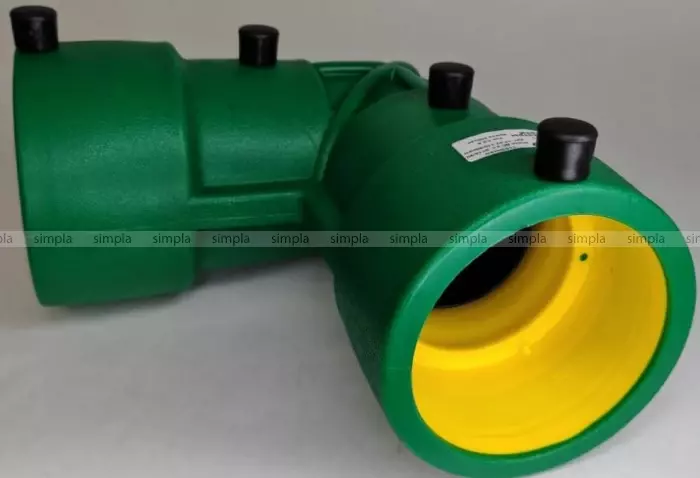
Отвод 90 (45) ДС э.с. 110/90new
Данный отвод, при наличии токопроводящей втулки, может использоваться для труб с обычным
барьерным слоем и с внутренним токопроводящим покрытием, что приводит к сокращению затрат и
времени на монтаж.
* new, на данные позиции, по доверительному письму, будет отправляться, Электросварочный аппарат
для двустенных труб Eco Life Pipe заводской №ХХ.
Данный аппарат, по своим характеристикам подходит только для новинок, в связи с этим и
поставляется с каждым заказом в безвозмездное пользование на ограниченный срок.
Все остальные фитинги, свариваются, как и ранее аппаратами с выходным напряжением 39,5 – 40 В
Основное отличие -это сопротивление закладного нагревателя и отсутствие возможности регистрации
протоколов сварки в нормативных документа DVS и EN, поэтому аппарат для новых фитингов и
уже используемые сварочные аппараты не являются взаимозаменяемыми
Технические характеристики:
Электросварная муфта изготавливается из полиэтилена марки PE 100 (PE 100).
Данный SDR 11 рассчитан на рабочее давление в сети до 10 атмосфер для топливопровода. Сваривается с пластиковыми трубами с помощью электромуфтового аппарата.
Сварка осуществляется при температурных режимах в соответствии со СНИПом в интервале от минус 10 до плюс 40 градусов.
Перед установкой концы ПНД обязательно очищаются от грязи и оксидного слоя, обезжириваются 70-% спиртовым раствором с помощью салфеток или ветоши.
После чего, зачищенные и обезжиренные их вставляют внутрь электросварной муфты.
Сварка по информации на муфте сварочным аппаратом ELP
Класс по ГОСТ Р ISO12176-2-2011 SVLV
Входное напряжение (АС) 220 - 230 В~/АС, (185-300В)
Входной ток от 16 А
Входная частота 50 Гц (40-70 ГЦ)
Выходное напряжение 80В АС /~ е должно быть стабилизировано в пределах ± 1,5 % номинального значения, при этом отклонения напряжения не должны превышать ± 0,5 В
Выходной ток около 4 А - max.: 90А, должен быть стабилизирован в пределах ± 1,5 % номинального значения, рабочая температура монтажа -10°С- +50°С
Класс защиты аппарата СЕ, IP54, класс 2
Диаметры разъемов для сварочного кабеля 3,0 мм
Подготовка и процесс сварки по DVS 2207-1, остывание сварного соединения должно быть естественным.