

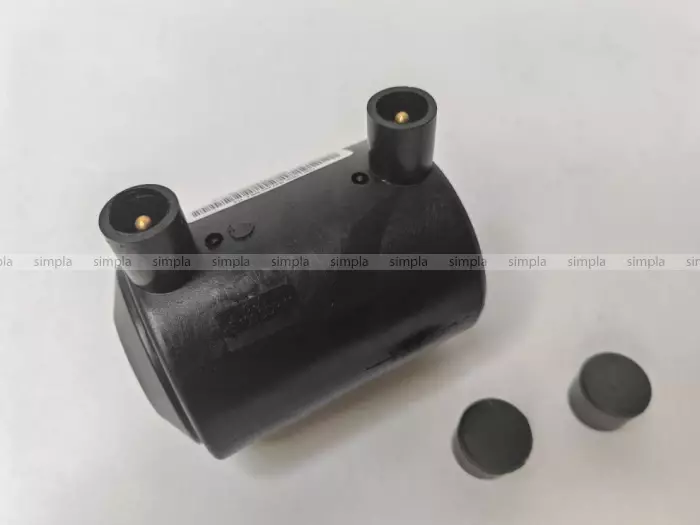
Заглушка пластиковая d50
Заглушка электросварная 50 мм SDR 11 используется со всеми видами полиэтиленовых ПНД магистралей, предназначенных для транспортировки нефтепродукта.
Электросварная заглушка сконструирована так, что соединяемые окончания должны быть вставлены в раструб электросварной заглушки до её конца. она имеет внутренний упор для более точной фиксации положения внутри.
Нагревательный элемент укладывается внутри электросварной заглушки 50 мм проволокой, которая выведена на поверхность клеммами, к которым подключают электросварочный аппарат.
Назначение
Прямая соединительная электросварная заглушка с закладным нагревателям SDR11 для нефтепродуктов.
Предназначена для неразъемной сварки и герметичной заделки одного торца трубопровода, работа которой больше не требуется.
Вид климатического исполнения УХЛ, ХЛ категория размещения 4,2 по ГОСТ 15150-69 при эксплуатации изделий от -50С до +50С при относительной влажности 98%.
Минимальный диаметр прохода, мм 50
Масса, не более, кг
0,2
Длина, не более, мм
100
Диаметр наружный, не более, мм
68
Давление рабочее, МПа 0,6
Давление максимальное, МПа
0,9
Рабочий вакуум, МПа
0,09
Толщина стенки SDR
11
Напряжение, В
39,5-40
Схема
Технические характеристики
Электросварная заглушка изготавливается из полиэтилена марки PE 100 (PE 100).
Данный SDR 11 рассчитана на рабочее давление в сети до 10 атмосфер для топливопровода. Сваривается с пластиковыми трубами с помощью электромуфтового аппарата.
Сварка осуществляется при температурных режимах в соответствии со СНИПом в интервале от минус 10 до плюс 40 градусов.
Перед установкой концы ПНД обязательно очищаются от грязи и оксидного слоя, обезжириваются 70-% спиртовым раствором с помощью салфеток или ветоши.
После чего, зачищенные и обезжиренные их вставляют во внутрь электросварной муфты.
Сварка по штрих коду или информации на муфте всеми типами сварочных аппаратов
Класс по ГОСТ Р ISO12176-2-2011 SVLV
Входное напряжение (АС) 220 - 230 В~/АС, (185-300В)
Входной ток от 16 А
Входная частота 50 Гц (40-70 ГЦ)
Выходное напряжение 8-48В АС /~ е должно быть стабилизировано в пределах ± 1,5 % номинального значения, при этом отклонения напряжения не должны превышать ± 0,5 В
Выходной ток от 60 А - max.: 90А, должен быть стабилизирован в пределах ± 1,5 % номинального значения, рабочая температура монтажа -10°С- +50°С
Класс защиты аппарата СЕ, IP54, класс 2
Диаметры разъемов для сварочного кабеля 4,0 мм
Подготовка и процесс сварки по DVS 2207-1, остывание сварного соединения должно быть естественным.
Марки рекомендованных аппаратов:
1.Серия аппаратов GF+ MSA
2. Аппараты фирмы Suaron Tersoplast
3. Widos серия ESI
4. Huеrner серия HST
5. ROTHENBERGER серия ROFUSE
6. Nowatech
7. Ritmo серия Elektra